 024-6251-9898


Còn hàng
Giá: Liên hệ
Đơn vị tính
Chiếc
Máy đột lỗ thủy lực KMA-30 là thiết bị chuyên dụng dùng để tạo lỗ trên các chi tiết kim loại, hỗ trợ công việc gia công và lắp ráp trong ngành cơ khí, chế tạo kết cấu thép và thi công hệ thống điện công nghiệp.
Thông số Máy đột lỗ thủy lực KMA-30
-
Điện áp sử dụng: 220V – 1 pha (50Hz)
-
Công suất động cơ: 1200W – 1800W (Động cơ điện có chổi than)
-
Thời gian đột: 2 – 3 giây / lỗ
-
Độ sâu họng đột: 50 mm
-
Khả năng đột dày tối đa:
-
Sắt, thép tấm / thép hình (U, V): < 6 mm
-
Thanh cái đồng, nhôm: < 8 mm
-
-
Đường kính lỗ đột: Nhỏ nhất Ø6 mm – Lớn nhất Ø20.5 mm
-
Các bộ khuôn đi kèm (5 bộ): Ø6.5mm, Ø9mm, Ø13mm, Ø17mm, Ø20.5mm
-
Trọng lượng máy: 12 kg
Điểm nổi bật của máy đột lỗ thủy lực KMA-30
Tạo lỗ bằng lực ép thủy lực
Cơ cấu thủy lực tạo lực đột lớn, hỗ trợ gia công lỗ trên thanh kim loại theo khuôn đột phù hợp. Phương pháp này có thể giúp giảm công sức thao tác và rút ngắn thời gian gia công khi cần thực hiện nhiều lỗ trên các chi tiết tương tự.
Tích hợp động cơ điện
KMA-30 được ghi nhận là phiên bản có động cơ điện tích hợp, sử dụng nguồn AC 220 V theo dữ liệu thương mại. Thiết kế này giúp người vận hành sử dụng thiết bị thuận tiện hơn so với các dụng cụ đột hoàn toàn bằng tay, đồng thời không cần bố trí một bộ nguồn thủy lực rời nếu máy đã tích hợp đầy đủ hệ thống bơm.
Phù hợp với công việc gia công kim loại
Máy hỗ trợ các công việc tạo lỗ trên thanh kim loại trong quá trình chế tạo, lắp ráp và thi công. Khả năng gia công thực tế phụ thuộc vào vật liệu, độ dày, kích thước lỗ và khuôn đột được trang bị.
Hỗ trợ nâng cao tính đồng đều khi gia công
Khi sử dụng đúng khuôn và định vị phôi chính xác, máy giúp tạo các lỗ có kích thước tương ứng với khuôn, thuận tiện cho việc lắp bulông, liên kết cơ khí và lắp ráp kết cấu.
Ứng dụng của máy đột lỗ thủy lực KMA-30
-
Gia công cơ khí: Đột lỗ trên các chi tiết kim loại theo yêu cầu bản vẽ.
-
Chế tạo kết cấu thép: Tạo lỗ phục vụ liên kết bulông và lắp ráp chi tiết.
-
Thi công hệ thống điện: Gia công thanh kim loại và các chi tiết kết cấu dùng trong lắp đặt thiết bị điện, tùy khả năng đột của máy.
-
Xưởng sản xuất công nghiệp: Hỗ trợ gia công lặp lại trên các chi tiết có cùng yêu cầu kỹ thuật.
-
Bảo trì và sửa chữa: Thực hiện các công việc đột lỗ phù hợp tại xưởng hoặc công trường.
Hướng dẫn sử dụng máy đột lỗ thủy lực KMA-30
-
Kiểm tra thiết bị: Kiểm tra dây điện, hệ thống thủy lực, khuôn đột và các bộ phận liên quan trước khi vận hành.
-
Chuẩn bị phôi: Làm sạch bề mặt, xác định vị trí lỗ và đánh dấu chính xác trên chi tiết cần gia công.
-
Lắp khuôn đột: Chọn khuôn đúng đường kính lỗ và phù hợp với loại vật liệu, độ dày phôi.
-
Định vị chi tiết: Đặt phôi đúng vị trí, bảo đảm khuôn đột và phôi được căn chỉnh chắc chắn.
-
Tiến hành đột: Cấp nguồn và vận hành theo hướng dẫn của nhà sản xuất; không đưa tay vào khu vực làm việc của khuôn.
- Kiểm tra thành phẩm: Kiểm tra kích thước, vị trí lỗ và tình trạng mép đột trước khi chuyển sang công đoạn tiếp theo.
Những lưu ý khi sử dụng
-
Chỉ gia công vật liệu nằm trong giới hạn cho phép của máy và khuôn đột.
-
Không sử dụng khuôn bị nứt, mẻ, biến dạng hoặc không đúng kích thước.
-
Đặt phôi chắc chắn để tránh xê dịch trong quá trình tạo lực ép.
-
Kiểm tra rò rỉ dầu, tình trạng ống dẫn và các đầu nối thủy lực nếu thiết bị có những bộ phận này.
-
Ngắt nguồn điện trước khi thay khuôn, vệ sinh hoặc bảo dưỡng.
-
Sử dụng phương tiện bảo hộ phù hợp, đặc biệt là kính bảo hộ và giày bảo hộ khi gia công kim loại.
-
Xác nhận đúng phiên bản máy và thông số khuôn trước khi đặt mua để tránh chọn nhầm thiết bị có khả năng gia công không đáp ứng yêu cầu.
Máy đột lỗ thủy lực KMA-30 là thiết bị phục vụ công việc gia công lỗ trên thanh kim loại, phù hợp để xem xét sử dụng trong các xưởng cơ khí, cơ sở chế tạo kết cấu và hoạt động lắp ráp công nghiệp.
Sản phẩm tương tự


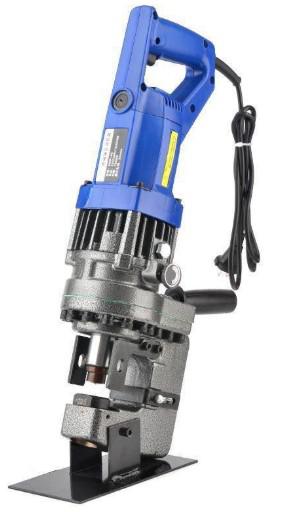 Máy đột lỗ thủy lực KMA-30 Liên hệ


 Youtube
 Instagram
 Twitter
