 024-6251-9898


Còn hàng
Giá: Liên hệ
Thương hiệu
Feifanke
Đơn vị tính
Chiếc
Kích thước
370 × 185 × 245 mm
Máy hàn MIG FEIFANKE MIG-280 là thiết bị hàn điện tử tích hợp hai chức năng hàn MIG không dùng khí và hàn que, phù hợp với nhu cầu gia công kim loại tại xưởng cơ khí, cơ sở sửa chữa và hộ gia đình. Sản phẩm sử dụng công nghệ biến tần IGBT, hỗ trợ điều chỉnh dòng hàn và hiển thị thông số trên màn hình, giúp người vận hành thuận tiện kiểm soát quá trình làm việc.
Thông số Máy hàn MIG FEIFANKE MIG–280
- Loại máy Máy hàn điện tử biến tần
- Công nghệ IGBT
- Chức năng MIG không dùng khí và hàn que
- Điện áp đầu vào 220 V
- Tần số 50–60 Hz
- Dòng hàn công bố 20–280 A
- Đường kính dây hàn MIG 0,8–1,0 mm
- Đường kính que hàn 1,6–3,2 mm
- Loại dây hàn MIG Dây hàn lõi thuốc
- Cuộn dây tương thích 1 kg
- Kích thước máy 370 × 185 × 245 mm
Điểm nổi bật của máy hàn MIG FEIFANKE MIG-280
-
Tích hợp hai phương pháp hàn: Chuyển đổi giữa hàn MIG dùng dây lõi thuốc không cần khí ngoài và hàn que, đáp ứng nhiều công việc gia công, sửa chữa khác nhau.
-
Công nghệ biến tần IGBT: Hỗ trợ điều khiển dòng hàn và tối ưu hiệu quả chuyển đổi điện năng so với các thiết kế biến áp truyền thống cùng phân khúc.
-
Dải dòng hàn điều chỉnh: Dải dòng hàn được công bố là 20–280 A, cho phép lựa chọn mức phù hợp với vật liệu, chiều dày phôi và phương pháp hàn.
-
Hỗ trợ cuộn dây hàn 1 kg và 5 kg: Tăng tính linh hoạt khi lựa chọn vật tư hàn, phù hợp với công việc sửa chữa hoặc gia công thường xuyên.
-
Thiết kế gọn, dễ bố trí: Thuận tiện di chuyển giữa các vị trí làm việc và sử dụng trong không gian xưởng nhỏ.
- Hỗ trợ thao tác trực quan: Núm điều chỉnh và màn hình hiển thị dòng hàn giúp người dùng theo dõi, thiết lập thông số thuận tiện hơn.
Ứng dụng của máy hàn FEIFANKE MIG-280
Máy hàn FEIFANKE MIG-280 phù hợp với nhiều công việc gia công và sửa chữa kim loại:
-
Gia công cơ khí dân dụng: Hàn khung sắt, cửa cổng, hàng rào, giá đỡ và các kết cấu kim loại thông dụng.
-
Sửa chữa thiết bị: Hàn phục hồi các chi tiết kim loại, khung máy và dụng cụ trong phạm vi phù hợp với khả năng của máy.
-
Xưởng cơ khí nhỏ: Thực hiện các công việc hàn lắp ráp, chế tạo sản phẩm kim loại và gia công theo yêu cầu.
-
Thi công tại công trình: Chế độ MIG dùng dây lõi thuốc giúp giảm nhu cầu mang theo bình khí bảo vệ, thuận tiện khi làm việc tại những vị trí khó bố trí thiết bị phụ trợ.
-
Sử dụng tại gia đình: Phù hợp với người có nhu cầu sửa chữa và chế tạo các chi tiết kim loại, với điều kiện có nguồn điện đáp ứng yêu cầu vận hành.
Hướng dẫn sử dụng
Để máy hàn MIG FEIFANKE MIG-280 hoạt động hiệu quả, người dùng cần lựa chọn đúng chế độ hàn và vật tư tiêu hao.
-
Kiểm tra nguồn điện: Sử dụng nguồn điện 220 V, 50–60 Hz theo thông số của phiên bản này. Kiểm tra dây nguồn, đầu nối và thiết bị bảo vệ trước khi vận hành.
-
Lựa chọn chế độ hàn: Chuyển sang chế độ MIG khi sử dụng dây hàn lõi thuốc hoặc chế độ hàn que khi sử dụng que hàn tương thích.
-
Lắp vật tư hàn: Sử dụng dây hàn đường kính 0,8–1,0 mm cho chế độ MIG và que hàn đường kính 1,6–3,2 mm theo thông số tham khảo của nhà cung cấp.
-
Điều chỉnh dòng hàn: Thiết lập dòng điện phù hợp với chiều dày vật liệu, đường kính dây hoặc que hàn và yêu cầu của mối hàn.
-
Tiến hành hàn: Làm sạch bề mặt vật liệu, duy trì khoảng cách và tốc độ di chuyển phù hợp để tạo mối hàn đồng đều.
-
Kết thúc công việc: Tắt máy, ngắt nguồn điện và kiểm tra thiết bị trước khi cất giữ.
Những lưu ý khi sử dụng
-
Khi hàn MIG không dùng khí, phải sử dụng đúng loại dây hàn lõi thuốc tương thích; không mặc định dây hàn đặc thông thường có thể sử dụng theo cùng cách.
-
Dòng hàn tối đa 280 A là thông số được công bố, không đồng nghĩa máy có thể duy trì dòng này liên tục. Cần kiểm tra chu kỳ tải của nhà sản xuất.
-
Bố trí khu vực hàn thông thoáng, sử dụng mặt nạ hàn, găng tay, quần áo bảo hộ và phương tiện hút khói phù hợp.
-
Loại bỏ vật liệu dễ cháy khỏi khu vực làm việc và chuẩn bị phương tiện phòng cháy chữa cháy.
-
Không vận hành máy trong môi trường ẩm ướt hoặc khi dây dẫn, đầu nối bị hư hỏng.
-
Trước khi mua, nên xác nhận khả năng tương thích với vật liệu cần hàn, chế độ hàn, phụ kiện đi kèm và yêu cầu nguồn điện thực tế.
Máy hàn MIG FEIFANKE MIG-280 là thiết bị hàn đa năng dành cho các công việc gia công cơ khí, sửa chữa và chế tạo kim loại quy mô nhỏ.
Sản phẩm tương tự


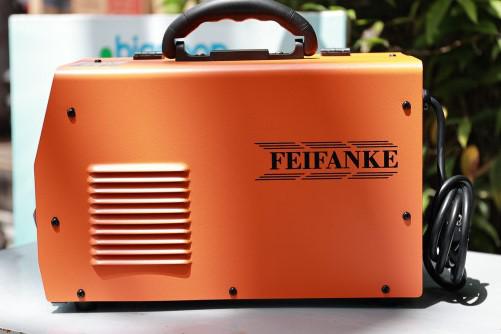 Máy hàn MIG FEIFANKE MIG–280 Liên hệ


 Youtube
 Instagram
 Twitter
